
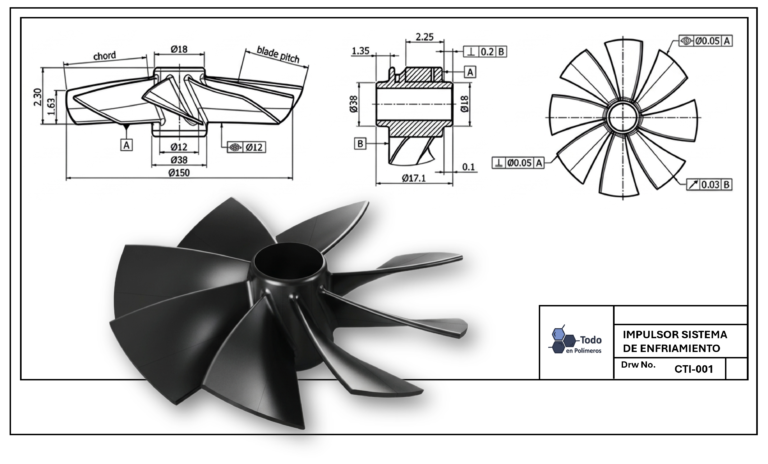
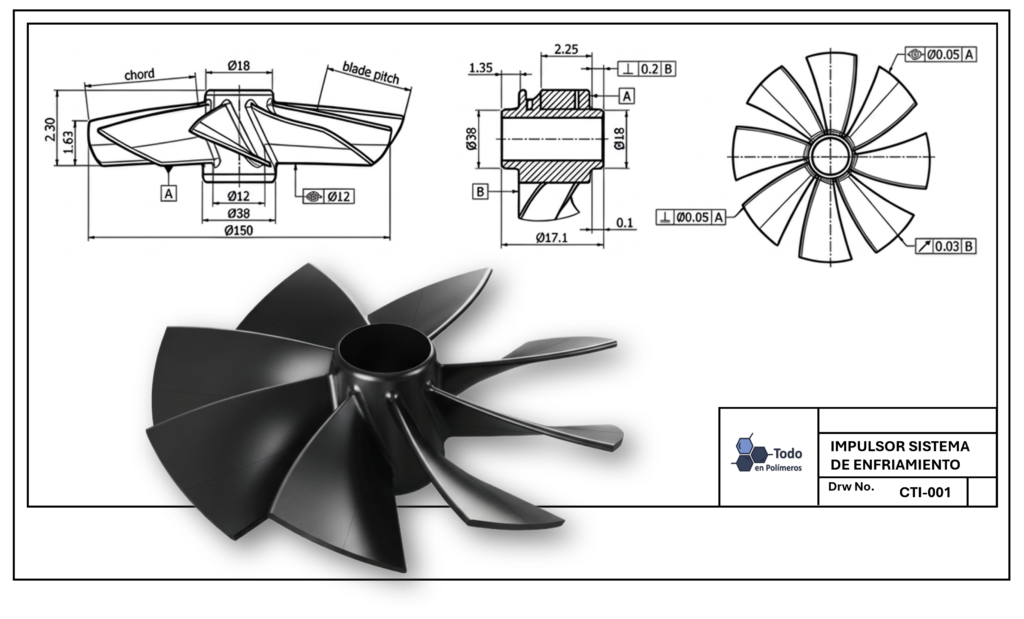
Hay piezas que se olvidan y piezas que te acompañan toda la carrera. Una de las mías llegó muy pronto, cuando apenas comenzaba como consultora técnica.
Era un impulsor para el sistema de enfriamiento de un motor de automóvil, moldeado en PA 6,6 con 30% de fibra de vidrio. Un material estupendo para esa aplicación: rígido, resistente y cómodo con el calor. Pero el impulsor salía del molde pandeado. No de forma dramática, a simple vista casi pasaba desapercibido, pero ahí estaba.
Todavía recuerdo estar viendo esa pieza y darme cuenta, poco a poco, de lo que significaba. Un impulsor que no está derecho no mueve el refrigerante como debe, así que el motor puede no enfriarse bien e incluso empezar a sobrecalentarse. Peor aún, un álabe deformado puede rozar las paredes de la carcasa y dañarlas. Y en el peor de los casos, esa pequeña deformación, casi invisible, podría contribuir a una falla mayor del motor, y una falla de motor en carretera puede terminar en un accidente.
La solución no vino de un solo cambio. Balanceé las temperaturas entre las dos mitades del molde y después trabajé los tiempos y las presiones de sostenimiento y de enfriamiento, hasta que el impulsor salió derecho y se mantuvo así.
Esa pieza me enseñó algo que he repetido muchas veces desde entonces: en las piezas de ingeniería, el pandeo no es un defecto cosmético. Es un defecto funcional y, a veces, un tema de seguridad. Por eso hoy quiero hablar de él con seriedad.
¿Qué es el pandeo?
El pandeo está entre los diez problemas más comunes del moldeo por inyección.
Cuando el plástico se inyecta en la cavidad de un molde, se enfría y solidifica para formar una pieza diseñada con sus dimensiones finales. Si ese enfriamiento no es uniforme, distintas zonas de la pieza se contraen en cantidades diferentes, y esas diferencias deforman la pieza. A esa distorsión es a lo que en la industria llamamos pandeo (o alabeo).
El pandeo también es resultado de esfuerzos excesivos que quedan atrapados en la pieza durante el moldeo. Mientras está dentro del molde, la pieza puede verse dimensionalmente perfecta; una vez que se expulsa y queda libre, esos esfuerzos internos se relajan y la pieza se dobla, se tuerce o se arquea.
Principales causas del pandeo
- Enfriamiento del molde: distribución de los canales de enfriamiento y diferencias de temperatura entre las dos placas del molde.
- Diseño de la pieza: diferencias de espesor de pared, costillas, postes y esquinas agudas.
- Cristalinidad del material: los polímeros semicristalinos se contraen más, y de forma más anisotrópica, que los amorfos.
- Cargas y refuerzos: su tipo, geometría y orientación.
- Tamaño, ubicación y diseño del punto de inyección.
- Tiempos y presiones del proceso: en especial el tiempo y la presión de sostenimiento.
- Materiales de construcción del molde: aceros y aleaciones con distinta conductividad térmica retiran el calor a velocidades diferentes.
El papel del punto de inyección
El tamaño y la ubicación del punto de inyección pueden contribuir de manera importante al pandeo.
Enfriamiento del punto de inyección. La presión de sostenimiento solo funciona mientras el punto de inyección sigue abierto. Si la etapa de sostenimiento termina antes de que el punto de inyección se haya enfriado, la pieza no se termina de compactar lo que puede provocar inestabilidad dimensional al enfriamiento post-moldeo. Por otro lado, meter presión excesiva a la cavidad la sobre-compacta y genera esfuerzos internos. Un estudio de enfriamiento del punto de inyección, pesando piezas con tiempos de sostenimiento crecientes hasta que el peso deja de cambiar, indica exactamente cuánto debe durar la etapa de sostenimiento
Tamaño y diseño del punto de inyección. Cuando el punto de inyección es muy pequeño, está mal ubicado o mal diseñado, se necesitan presiones mucho más altas para llenar y compactar la pieza, y esas presiones se quedan en ella como esfuerzos moldeados. Los puntos de inyección pequeños también generan alto cizallamiento y un alto grado de orientación molecular, lo que hace que la pieza se contraiga de manera diferente en la dirección del flujo que en la dirección transversal. Los puntos de inyección más grandes reducen la orientación.
En el proceso: tiempo de sostenimiento vs. tiempo de enfriamiento
El tiempo de sostenimiento es el tiempo después de la inyección durante el cual el husillo se mantiene al frente, aplicando presión a las cavidades (la presión de sostenimiento) para compensar la contracción mientras el material se enfría.
Un tiempo de sostenimiento insuficiente es una causa frecuente de pandeo e inestabilidad dimensional. En las plantas de moldeo existe la tendencia a agregar tiempo de enfriamiento en lugar de tiempo de sostenimiento, cuando en la mayoría de los casos, sobre todo con resinas semicristalinas, se necesita lo contrario. Si la pieza no está bien compactada, más tiempo de enfriamiento no lo va a corregir; solo alarga el ciclo.
Un tiempo de enfriamiento insuficiente también es un problema. Una pieza que se expulsa demasiado caliente sigue contrayéndose fuera del molde, donde nada sostiene su forma, y se deforma. Aumentar el tiempo de enfriamiento, o usar un dispositivo de enfriamiento (fixture) después de la expulsión, puede evitarlo.
Algo Fundamental: Balance de temperaturas del molde
Cuando las dos mitades del molde trabajan a temperaturas diferentes, la pared en contacto con la placa más caliente se enfría más lento y se contrae más que la pared en contacto con la placa más fría. Esa diferencia curva la pieza, que se arquea hacia el lado más caliente. Esto aplica por igual a materiales semicristalinos y amorfos.
El efecto funciona en ambos sentidos. Usada de forma intencional, una diferencia de temperatura entre las placas del molde puede ayudar a compensar el pandeo que viene de otras causas, como la geometría o la orientación de las fibras. Sin control, esa misma diferencia se convierte en una causa de pandeo.
Una advertencia: las piezas moldeadas con temperaturas distintas en cada mitad del molde llevan un desbalance de esfuerzos integrado y pueden volver a pandearse en servicio si se exponen a temperaturas elevadas. Por eso esto debe ser una herramienta de ajuste fino, no un sustituto de un molde bien diseñado. Siempre conviene revisar primero la ubicación y distribución de las líneas de enfriamiento, para asegurar que la pieza se enfría de manera uniforme y eficiente.
Diseño de la pieza
Un buen diseño de pieza es una de las formas más efectivas de prevenir el pandeo.
- Espesor de pared uniforme. Las grandes diferencias de espesor favorecen el pandeo: las secciones delgadas se enfrían más rápido y las gruesas más lento, contrayéndose más.
- Transiciones controladas. Donde el espesor tenga que cambiar, la transición debe ser gradual.
- Sin esquinas agudas. Los radios reducen los esfuerzos moldeados y también los que se generan durante la expulsión.
- Costillas y postes proporcionados a la pared nominal, para que no creen zonas gruesas de enfriamiento lento.
Una geometría uniforme y zonas de transición controladas son vitales para mantener el pandeo al mínimo.
Cargas y su geometría
Las cargas y refuerzos como la fibra de vidrio, la fibra de carbono o el talco influyen fuertemente en las dimensiones de la pieza y en el pandeo, por la contracción anisotrópica, la distribución de la orientación y la acumulación de esfuerzos internos.
- Los esfuerzos de corte durante el llenado del molde (o la extrusión) alinean las fibras y cargas con la trayectoria del flujo.
- Las fibras restringen la contracción a lo largo de su longitud, así que una pieza reforzada con fibra de vidrio se contrae mucho menos en la dirección del flujo que en la transversal.
- Las variaciones en la velocidad de corte, la ubicación del punto de inyección, el espesor de pared y la geometría cambian la orientación local de una zona a otra de la pieza. El resultado es una distribución desigual de esfuerzos internos y, al final, pandeo fuera del plano o arqueamiento.
Este es justamente el tipo de pieza que era el impulsor: una poliamida semicristalina reforzada con fibra de vidrio y de geometría compleja, donde el flujo, la orientación de las fibras y el enfriamiento tienen que trabajar juntos.
Reflexión final
El pandeo rara vez tiene una sola causa. Normalmente es la combinación de material, diseño, molde y proceso, y resolverlo implica revisar los cuatro en conjunto. En productos de consumo puede ser una molestia; en piezas de ingeniería, como aquel impulsor que conocí al inicio de mi carrera, puede ser la diferencia entre un componente que funciona con seguridad durante años y uno que falla justo cuando más importa.
Para aprender de polímeros, química y más, visítanos en: www.todoenpolimeros.com
Nuestro Libro: https://www.amazon.com/dp/B07L52XLZ7
Nuestos Cursos: https://todoenpolimeros.com/capacitacion/
Polimeros #IngenieriaQuimica #Mundial2026 #AdidasTrionda #CienciaDeMateriales #TodoEnPolimeros
Referencias
- Harper, C. A. (Ed.). Handbook of Plastic Processes, capítulo “Troubleshooting the Injection Molding Process.” John Wiley & Sons, 2006.
- Gordon, M. J. Total Quality Process Control for Injection Molding, sección “Mold Problems Solutions.” John Wiley & Sons, 2010.
- Reynoso, S. L. Curso Moldeo por Inyección — Módulo 1: Introducción al Moldeo. Todo en Polímeros, 2025.
